Opis produktu


Właściwości i zastosowanie:
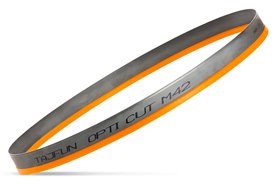
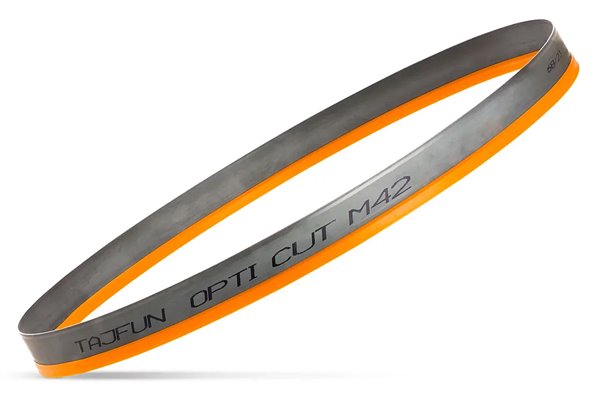
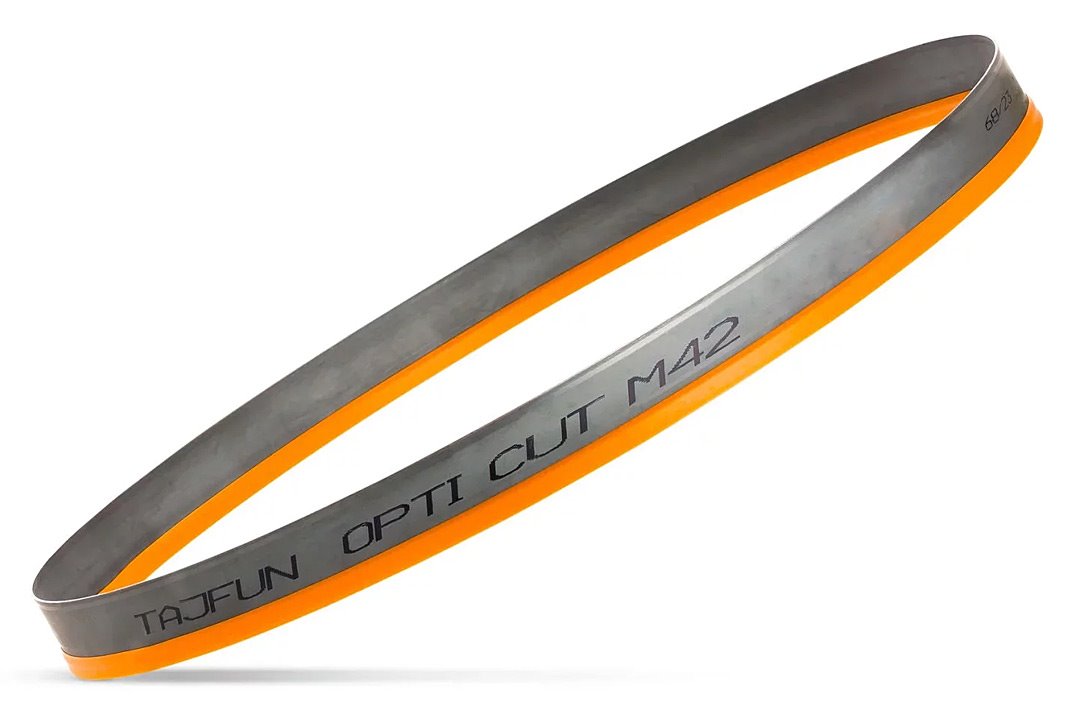
- Technologia bimetalowa - zęby ze stali szybkotnącej M42 (8% kobaltu, twardość 67-68 HRC) połączone z elastycznym korpusem ze stali sprężynowej.
- Podziałka zmienna - mniejsze drgania i płynniejsza praca, dobra przy materiałach o niejednorodnym przekroju.
- Rozwarcie przemienne (Rp).
- Przeznaczona do cięcia materiałów pełnych - pojedynczo oraz w pakietach.
- Zalecana do stali konstrukcyjnych węglowych, niskostopowych, aluminium, brązu oraz mosiądzu.
- Nową piłę należy docierać przez ok. 15 minut.
- Zalecane chłodzenie: emulsja olejowo-wodna lub mgła olejowa.
Parametry cięcia według rodzaju materiału:
| Materiał operowany | Prędkość cięcia | Chłodzenie | Naprężenie |
|---|---|---|---|
 Stal węglikowa |
50 - 70 m/min | 3 % | 250 MPa |
 Stal węglikowa i stopowa |
30 - 50 m/min | ||
 Żeliwo szare |
20 - 30 m/min | suche | 250 MPa |
 Żeliwo sferoidalne, żeliwo ciągliwe |
Kontrola naprężenia piły: Do precyzyjnego pomiaru naprężenia taśmy polecamy tensometr FENES TPT-67. Przyrząd wskazuje rzeczywistą wartość naprężenia w MPa, a kolorowe oznaczenia na skali ułatwiają szybkie ustawienie optymalnego naprężenia dla różnych materiałów. Prawidłowy naciąg taśmy wpływa na dokładność cięcia oraz żywotność piły.
Dane techniczne:

| Parametr | Wartość |
|---|---|
| Długość | 2880 mm |
| Szerokość (b) | 27 mm |
| Grubość (s) | 0,9 mm |
| TPI | 8/11 |
Ilość zębów na cal:
| Szerokość x grubość | TPI (ilość zębów na cal) | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| mm | cal | 14/18 | 10/14 | 8/12 | 6/10 | 5/8 | 4/6 | 3/4 | 2/3 | 1,5/2 | 1,1/1,4* |
| 13 x 0,65 | 1/2 x .025 | ■ | ■ | ■ | ■ | ||||||
| 20 x 0,9 | 3/4 x .035 | ■ | ■ | ■ | ■ | ■ | ■ | ||||
| 27 x 0,9 | 1 x .035 | ■ | ■ | ■ | ■ | ■ | ■ | ■ | |||
| 34 x 1,1 | 1-1/4 x .042 | ■ | ■ | ■ | ■ | ■ | ■ | ||||
| 41 x 1,3 | 1-1/2 x .050 | ■ | ■ | ■ | ■ | ■ | |||||
| 54 x 1,3 | 2 x .050 | ■ | ■ | ||||||||
| 54 x 1,6 | 2 x .063 | ■ | ■ | ■ | |||||||
| 67 x 1,6 | 2-5/8 x .063 | ■ | |||||||||
*Na specjalne zamówienie
Dobór podziałki - materiały pełne:
| D [mm] | < 5 | 5÷10 | 10÷20 | 20÷30 | 30÷50 | 50÷80 | 80÷140 | 140÷250 | > 250 |
|---|---|---|---|---|---|---|---|---|---|
| TPI | 14/18 | 10/14 | 8/12 | 6/10 | 5/8 | 4/6 | 3/4 | 2/3 | 1,5/2/1,1/1,4 |
*D - wymiar przecinanych detali
Dobierz brzeszczot do swojej piły

Posiadamy w sprzedaży inne rozmiary pił taśmowych FENES. Napisz do nas: handel@darmet.com.pl
Jak powstają piły taśmowe FENES? Polska produkcja krok po kroku
Czy wiesz, że ...?
Pierwsza w historii piła taśmowa sięga początków XIX wieku. Anglik William Newberry opatentował piłę taśmową po raz pierwszy w 1809 roku. Jednak wynalazek ten nie przyciągnął uwagi przez wiele lat, ponieważ jego ostrza nie były wystarczająco mocne. Okres ten trwał około 50 lat. W międzyczasie nikt nie był w stanie opracować piły taśmowej, która byłaby elastyczna i nie łamała się łatwo.
W końcu, na początku lat 60-tych XIX wieku, Francuz A. Périn wprowadził właściwe ostrza. Po tej dacie piły taśmowe stały się powszechne w wielu krajach europejskich, zwłaszcza w Anglii. Około dekady później ostrza dotarły również do Ameryki Północnej, a pod koniec lat 60-tych XIX wieku pojawiły się pierwsze piły taśmowe wyprodukowane w Ameryce.
Pierwsza w historii piła taśmowa sięga początków XIX wieku. Anglik William Newberry opatentował piłę taśmową po raz pierwszy w 1809 roku. Jednak wynalazek ten nie przyciągnął uwagi przez wiele lat, ponieważ jego ostrza nie były wystarczająco mocne. Okres ten trwał około 50 lat. W międzyczasie nikt nie był w stanie opracować piły taśmowej, która byłaby elastyczna i nie łamała się łatwo.
W końcu, na początku lat 60-tych XIX wieku, Francuz A. Périn wprowadził właściwe ostrza. Po tej dacie piły taśmowe stały się powszechne w wielu krajach europejskich, zwłaszcza w Anglii. Około dekady później ostrza dotarły również do Ameryki Północnej, a pod koniec lat 60-tych XIX wieku pojawiły się pierwsze piły taśmowe wyprodukowane w Ameryce.
Piły taśmowe FENES do metali - informacje techniczne
Dostępności są informacyjne na podstawie danych z firmy FENES i mogą różnić się od rzeczywistego stanu. Przed zakupem prosimy o kontakt w celu potwierdzenia aktualnego stanu magazynowego.
Instrukcje obsługi